Artykuł sponsorowany
Jak odczyt wakuometru pomaga wykryć niestabilność układu podciśnienia w produkcji
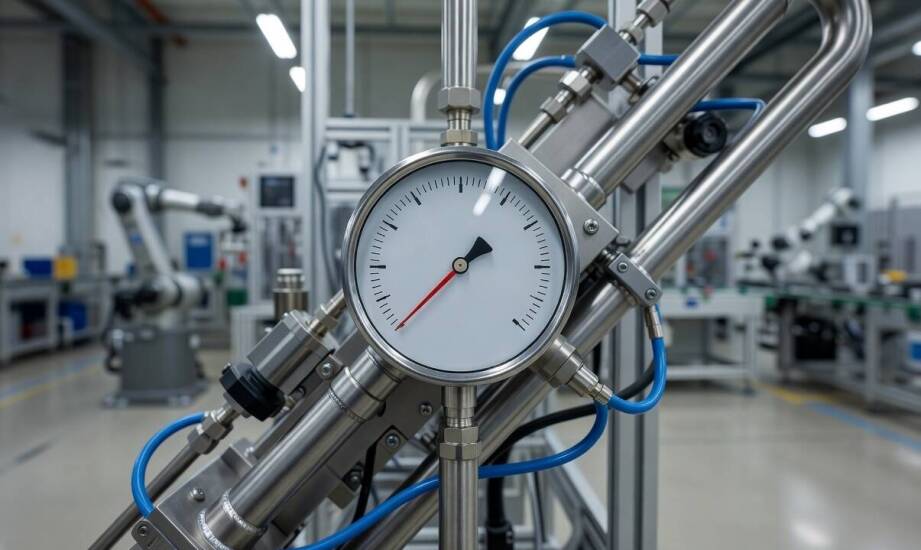
W zautomatyzowanej linii produkcyjnej opartej na technice podciśnieniowej pojedynczy odczyt wartości ciśnienia rzadko daje pełen obraz sytuacji. Ciśnienie robocze w poszczególnych odcinkach instalacji ulega ciągłym wahaniom, które wynikają bezpośrednio z cyklu pracy maszyn, zmiennego obciążenia przyssawek lub specyficznych warunków otoczenia. Obserwacja wyłącznie jednego wskaźnika często uniemożliwia odróżnienie standardowej dynamiki procesu od realnych anomalii. Właściwa analiza parametrów roboczych z wielu punktów pomiarowych umożliwia wczesne wykrycie powolnego rozszczelniania układu oraz postępującego zużycia generatorów próżni.
Co naprawdę pokazuje wakuometr i skąd biorą się wahania wskazań
Przyrząd ten w praktyce mierzy różnicę między ciśnieniem roboczym w układzie a panującym ciśnieniem atmosferycznym. Uzyskana wartość podciśnienia jest najczęściej wyrażana w takich jednostkach jak bar, kilopaskale lub milibary. Mechanizm działania opiera się zazwyczaj na fizycznych odkształceniach sprężystej rurki Bourdona lub specjalnej membrany pomiarowej. Elementy te reagują na zmiany warunków wewnątrz zamkniętego środowiska maszyny. Podciśnienie pozostaje niezbędne do sprawnego transportu blach, obróbki szkła czy pozycjonowania elementów plastikowych na matrycach, a w takich aplikacjach dynamika zmian bywa bardzo wysoka.
Nagły spadek wyświetlanej wartości nie zawsze sygnalizuje poważną awarię aparatury wytwórczej. Obniżenie parametrów może wynikać z chwilowego wzrostu zapotrzebowania na próżnię podczas najbardziej intensywnego etapu cyklu produkcyjnego. Taka sytuacja ma miejsce przy masowym chwytaniu ciężkich detali lub uruchomieniu dodatkowych sekcji ssących na rozbudowanej linii pakującej. Prawidłowa ocena kondycji układu wymaga zestawienia bieżącego odczytu ze standardową charakterystyką pracy danej instalacji pneumatycznej. Pomocne okazuje się krzyżowe sprawdzanie wyników z czujnikami umieszczonymi w innych punktach obwodu.
Parametry techniczne i wybór między odczytem analogowym a cyfrowym
Wiarygodność monitoringu zależy od odpowiedniego dopasowania przyrządu do trudnego środowiska pracy maszyn. Zakres pomiarowy tarczy lub przetwornika musi ściśle odpowiadać warunkom konkretnego procesu technologicznego. Zbyt szeroka skala obniża rozdzielczość pomiaru w najważniejszym dla operatora przedziale, utrudniając wczesne dostrzeżenie problemów. Klasa dokładności na poziomie 1,6 lub 1,0 zapewnia wystarczająco precyzyjne wyniki w surowych warunkach zakładu przemysłowego.
Kluczową kwestią pozostaje odporność na wibracje generowane przez pracujące siłowniki, elektrozawory i pompy. Urządzenia wyposażone w kopertę wypełnioną gliceryną skutecznie tłumią drgania mechanizmu oraz zabezpieczają precyzyjne elementy przed przedwczesnym zużyciem. Bez płynu buforującego wskazówka na tarczy wpada w rezonans, co czyni wynik całkowicie nieczytelnym dla obsługi. Dobrze dobrane wakuometry zapobiegają tym problemom i gwarantują stabilną pracę nawet przy dużych obciążeniach udarowych.
Sposób prezentacji danych bezpośrednio wpływa na szybkość reakcji inżynierów utrzymania ruchu. Wskazanie analogowe daje błyskawiczny, ciągły obraz dynamiki zmian w przewodach bez konieczności doprowadzania zasilania elektrycznego. Urządzenie cyfrowe rejestruje dokładne wartości liczbowe i sygnalizuje przekroczenie krytycznych progów bezpieczeństwa. Mikroprocesor ułatwia archiwizację wyników oraz integrację miernika z nadrzędnymi systemami sterowania. Przesyłanie sygnałów do sterowników PLC dostarcza twardych danych historycznych, które ułatwiają harmonogramowanie napraw.
Nawet najdroższy sprzęt pomiarowy zawodzi przy nieprawidłowej instalacji w obwodzie maszyny. Montaż czujnika w miejscu powstawania silnych pulsacji gazu, bez zastosowania odpowiednich dławików, prowadzi do zafałszowania wyników. Zbyt duża odległość przyrządu od punktu poboru podciśnienia wprowadza opóźnienia w odczycie rzędu kilku sekund. Błędy pojawiają się również w przypadku zignorowania warunków otoczenia i braku kalibracji względem aktualnego ciśnienia atmosferycznego w hali. Analiza wyizolowanego odczytu bez uwzględnienia naturalnych etapów cyklu z reguły skutkuje wstrzymaniem produkcji z powodu rzekomej awarii. Innym groźnym scenariuszem pozostaje zignorowanie powolnego spadku wydajności, który z czasem całkowicie zatrzymuje linię.
Spółka ARA Pneumatik z Wrocławia, zintegrowana ze strukturami KLINGER Poland, dostarcza przemysłowe generatory podciśnienia oraz zaawansowany osprzęt kontrolny. Od ponad trzydziestu lat firma zaopatruje zakłady produkcyjne w rozwiązania stabilizujące pracę układów pneumatycznych i próżniowych. Praktyka inżynierska pokazuje, że tylko ciągłe śledzenie trendów ciśnienia pozwala obiektywnie stwierdzić rzeczywisty stan procesu wytwórczego. Skuteczna ochrona przed nieplanowanym przestojem wymaga połączenia precyzyjnego sprzętu, właściwego montażu i głębokiej wiedzy o specyfice pracującej maszyny.
Kategorie artykułów
Polecane artykuły

Aplikacje do tworzenia szablonów etykiet - kto projektuje?

Jak jeden projekt mebli sklepowych utrzymuje spójność marki w lokalach o różnym metrażu

Zakup cukru w hurtowni - gdzie złożyć zamówienie online?
