Artykuł sponsorowany
Jak kolejność punktów i odprowadzanie ciepła stabilizują serię zgrzein w cienkich blachach
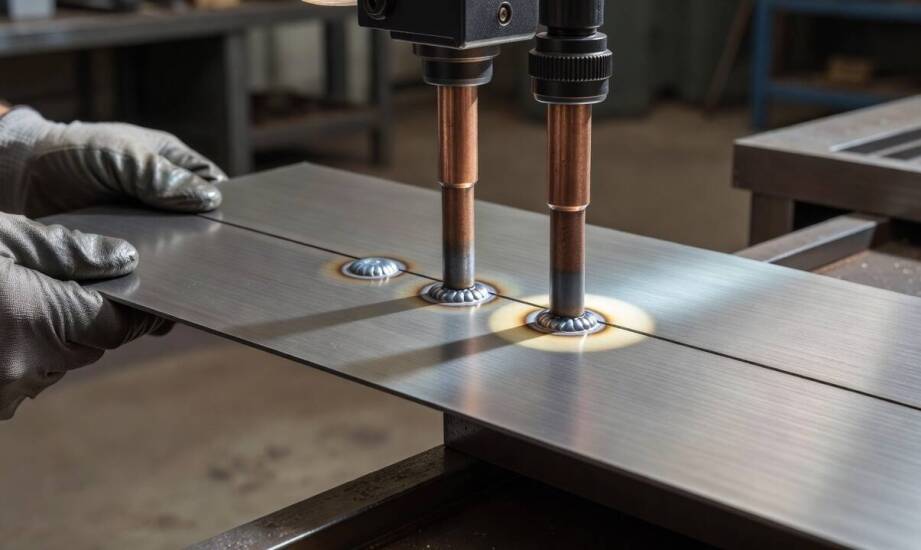
W produkcji seryjnej cienkich blach ten sam zestaw parametrów zgrzewania często prowadzi do nierównomiernych wyników. Jedna partia opuszcza stanowisko z wyraźnym śladem i odpowiednią wytrzymałością, a kolejna wykazuje nadmierne odkształcenia lub osłabione połączenia. Różnice pojawiają się nawet przy identycznych ustawieniach maszyny dla tego samego materiału. Skoki jakościowe wynikają z fizyki procesu, w którym decydują ułamki sekund, zmienna rezystancja oraz sposób rozchodzenia się temperatury w strukturze obrabianego detalu.
Przeczytaj również: Odkryj styl i elegancję z zegarkami Tommy Hilfiger!
Przygotowanie detali i wpływ rodzaju materiału
Właściwe dopasowanie zakładki oraz staranne oczyszczenie strefy łączenia gwarantują równomierny przepływ prądu przez metal. Elementy o grubości od 0,15 do 1,0 milimetra są niezwykle podatne na najmniejsze zmiany w oporze elektrycznym. Powierzchnie stykowe wymagają mechanicznego lub chemicznego usunięcia tlenków, smarów produkcyjnych i powłok izolujących. Pozostawione zanieczyszczenia stawiają barierę dla prądu rzędu kilkunastu kiloamperów, powodując lokalne iskrzenie i groźne dla struktury przegrzania. Stabilne unieruchomienie detalu w dedykowanych matrycach zapobiega przesunięciom podczas zaciskania elektrod i utrzymuje stałą szczelinę, co bezpośrednio przekłada się na jednolity kształt jądra.
Przeczytaj również: Ręcznik papierowy - kto z niego korzysta?
Parametry sprzętowe zależą bezpośrednio od właściwości przewodzących obrabianego stopu. Stal nierdzewna charakteryzuje się wyższą rezystancją elektryczną i wymaga krótszego czasu impulsu niż stal czarna. Dłuższy przepływ energii prowadzi do powstawania głębokich kraterów i utraty właściwości antykorozyjnych w strefie wpływu ciepła. Z kolei aluminium, ze względu na świetną przewodność cieplną i niską temperaturę topnienia, potrzebuje bardzo krótkich impulsów w zakresie 0,1–0,5 sekundy oraz potężnej siły docisku. Prawidłowe zgrzewanie punktowe blach z metali lekkich wymusza rygorystyczne usunięcie naturalnej powłoki tlenkowej. Pominięcie tego etapu sprawia, że energia rozprasza się na powierzchni, zamiast topić materiał rdzeniowy.
Przeczytaj również: Jak zorganizować kremację przed ceremonią pogrzebową?
Kolejność punktów i zarządzanie ciepłem w serii
Zaplanowana kolejność tworzenia łączeń pozwala skutecznie kontrolować akumulację ciepła w całym elemencie. Cykl roboczy rozpoczyna się zazwyczaj od miejsc oddalonych od siebie, by następnie uzupełniać przerwy w kolejnych przejściach maszyny. Taka naprzemienna strategia ułatwia naturalne oddanie nadmiaru energii termicznej do otoczenia. Zbyt szybkie nanoszenie sąsiadujących punktów znacząco podnosi temperaturę materiału bazowego. Skutkuje to wyższym ryzykiem przetopienia struktury na wylot lub powstania falistych deformacji wzdłuż krawędzi zakładki. W długich seriach nagromadzenie ciepła w maszynie powiększa obszar uplastycznienia, zmieniając ostateczną średnicę docelowego połączenia.
Degradacja narzędzi roboczych daje o sobie znać przeważnie po ukończeniu kilkuset cykli pracy, zmieniając kluczowe warunki fizyczne styku. Trwałość rzędu 4000–7000 zgrzein osiągają zautomatyzowane systemy typu DeltaSpot wykorzystujące przesuwną taśmę procesową. Tradycyjne elektrody ze stopów miedzi ulegają spłaszczeniu znacznie szybciej i wymagają regularnego frezowania, aby zachować odpowiednią gęstość prądu na milimetr kwadratowy. Specjaliści z firmy ATR-METAL, realizujący zaawansowaną obróbkę mechaniczną dla przemysłu, zwracają szczególną uwagę na powtarzalność cyklu siłownika. Spadek siły nacisku lub wahania czasu impulsu w zużytym sprzęcie osłabiają spójność fizyczną złącza.
Utrzymanie wysokiej powtarzalności łączeń w cienkich profilach wymaga rygorystycznego podejścia do całego cyklu produkcyjnego. Staranne przygotowanie krawędzi, sztywne mocowanie detalu w matrycy oraz dobór parametrów prądowych dla konkretnego stopu tworzą fundament stabilnego działania. Rozłożenie ingerencji termicznej w odpowiednich odstępach zapobiega kumulowaniu się energii, chroniąc element przed trwałym wykrzywieniem. Uważne monitorowanie degradacji końcówek roboczych gwarantuje, że końcowy element z wielotysięcznej partii osiągnie identyczne parametry mechaniczne co pierwszy przetestowany wzór.
Kategorie artykułów
Polecane artykuły

Aplikacje do tworzenia szablonów etykiet - kto projektuje?

Jak jeden projekt mebli sklepowych utrzymuje spójność marki w lokalach o różnym metrażu

Zakup cukru w hurtowni - gdzie złożyć zamówienie online?
